जब फ़ील्ड तकनीशियनों को आंतरिक पिस्टन सील की विफलता का संदेह होता है, तो मानक दुकान परीक्षण पूरे स्ट्रोक पर सिलेंडर को नीचे करना, बंदरगाह पर दबाव डालना और तेल रिसाव के लिए विपरीत बंदरगाह का निरीक्षण करना है। गुब्बारे वाले सिलेंडरों में, यह परीक्षण लगातार गलत-नकारात्मक परिणाम उत्पन्न करता है:
| पद | दूरी | बोर माप | टिप्पणी |
|---|---|---|---|
| बेस कैप | 0 मिमी | 100.02 मिमी | नाममात्र विशिष्टता |
| मिड-स्ट्रोक | 500 मिमी | 100.48 मिमी | +0.46 मिमी सूजन क्षेत्र |
| सिर की ग्रंथि | 1000 मिमी | 100.03 मिमी | नाममात्र विशिष्टता |
क्योंकिहायड्रॉलिक सिलेंडरबैरल को भारी स्टील बेस फोर्जिंग और थ्रेडेड हेड ग्रंथि द्वारा दोनों सिरों पर संरचनात्मक रूप से बांधा गया है, स्थायी घेरा उपज बैरल के असमर्थित केंद्र खंड में लगभग विशेष रूप से केंद्रित है।
1. जड़त्वीय गतिज प्रभाव स्पाइक्स:पूरी गति से ग्रेनाइट पर प्रहार करने वाली एक उत्खनन बाल्टी तात्कालिक मंदी दबाव स्पाइक का कारण बनती है जो वाल्व पॉपपेट के भौतिक रूप से खुले होने से पहले सिस्टम मुख्य राहत वाल्व दरार की सीमा को पार कर जाती है।
2. डीकंप्रेसन शॉक तरंगें:उच्च-टन भार वाले हाइड्रोलिक प्रेस और संघनन सिलेंडरों में, तेजी से वाल्व शिफ्टिंग से ध्वनिक द्रव विसंपीड़न तरंगें निकलती हैं जो आंतरिक ट्यूब आईडी को प्रभावित करती हैं।
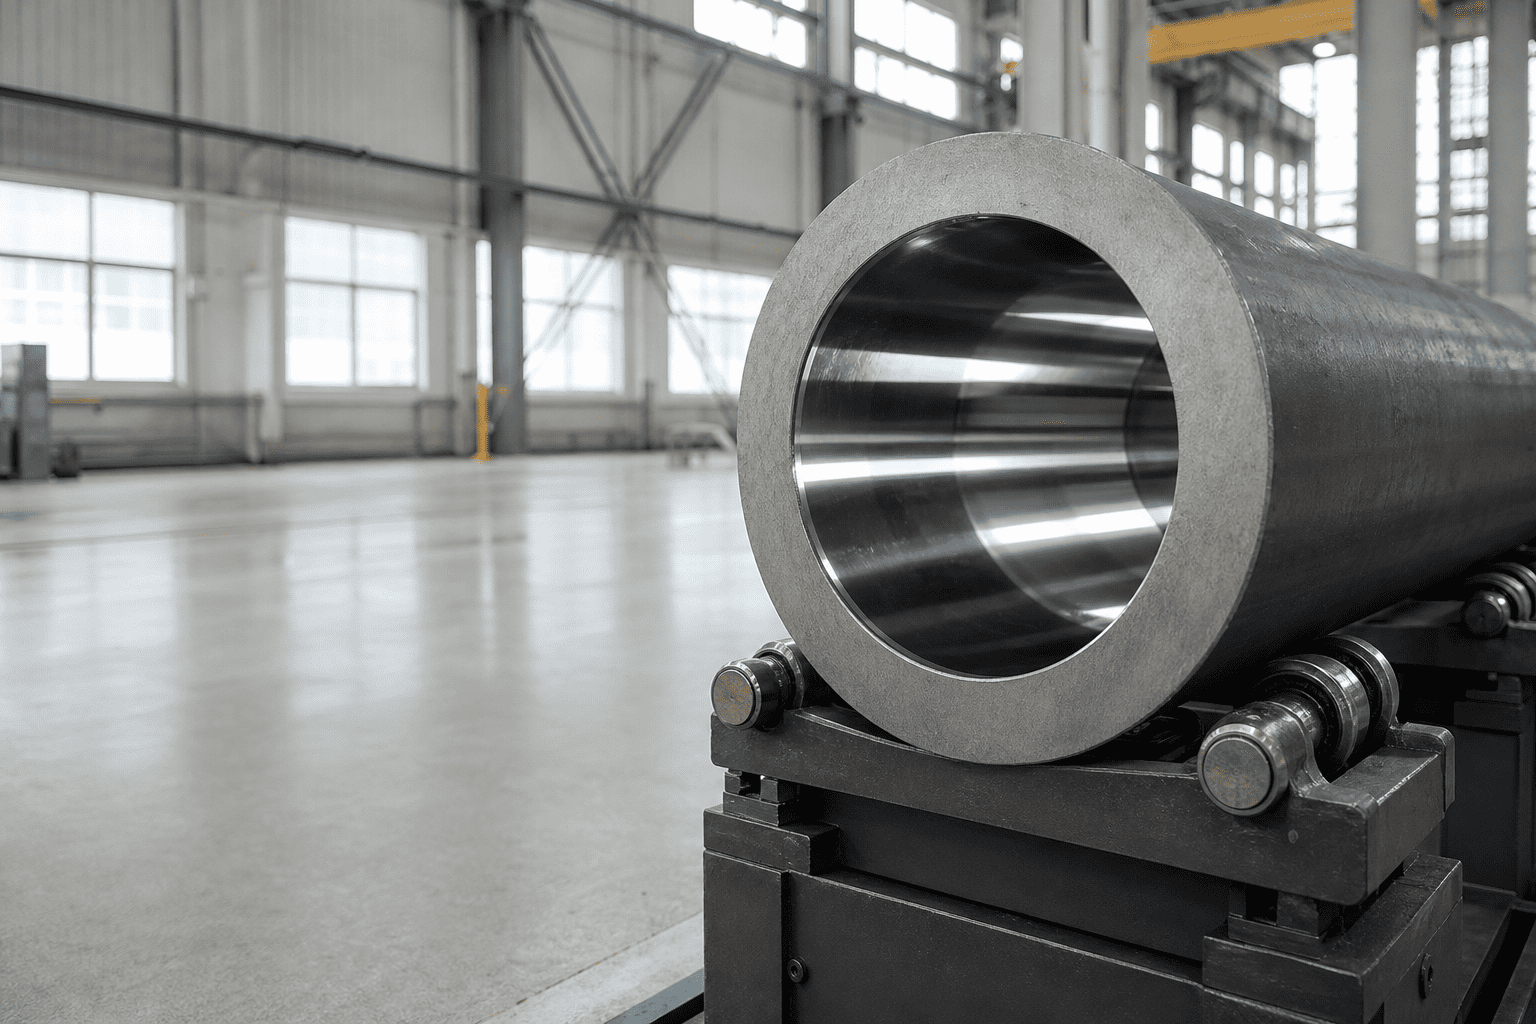
3. घटिया ट्यूब धातुकर्म:उच्च-तन्यता वाले मिश्र धातु इस्पात (520 एमपीए से अधिक उपज) के बजाय कम उपज शक्ति (350 एमपीए से कम) के साथ मानक वाणिज्यिक ठंड से तैयार कार्बन स्टील टयूबिंग का उपयोग करना।
4. अत्यधिक ट्यूब ऑनिंग भत्ता: गहरे स्कोरिंग निशानों को हटाने के लिए पहले से ही घिसे हुए सिलेंडर ट्यूब को ओवर-ऑन करने से शेष ट्यूब की दीवार की मोटाई न्यूनतम इंजीनियरिंग सुरक्षा मार्जिन से कम हो जाती है।
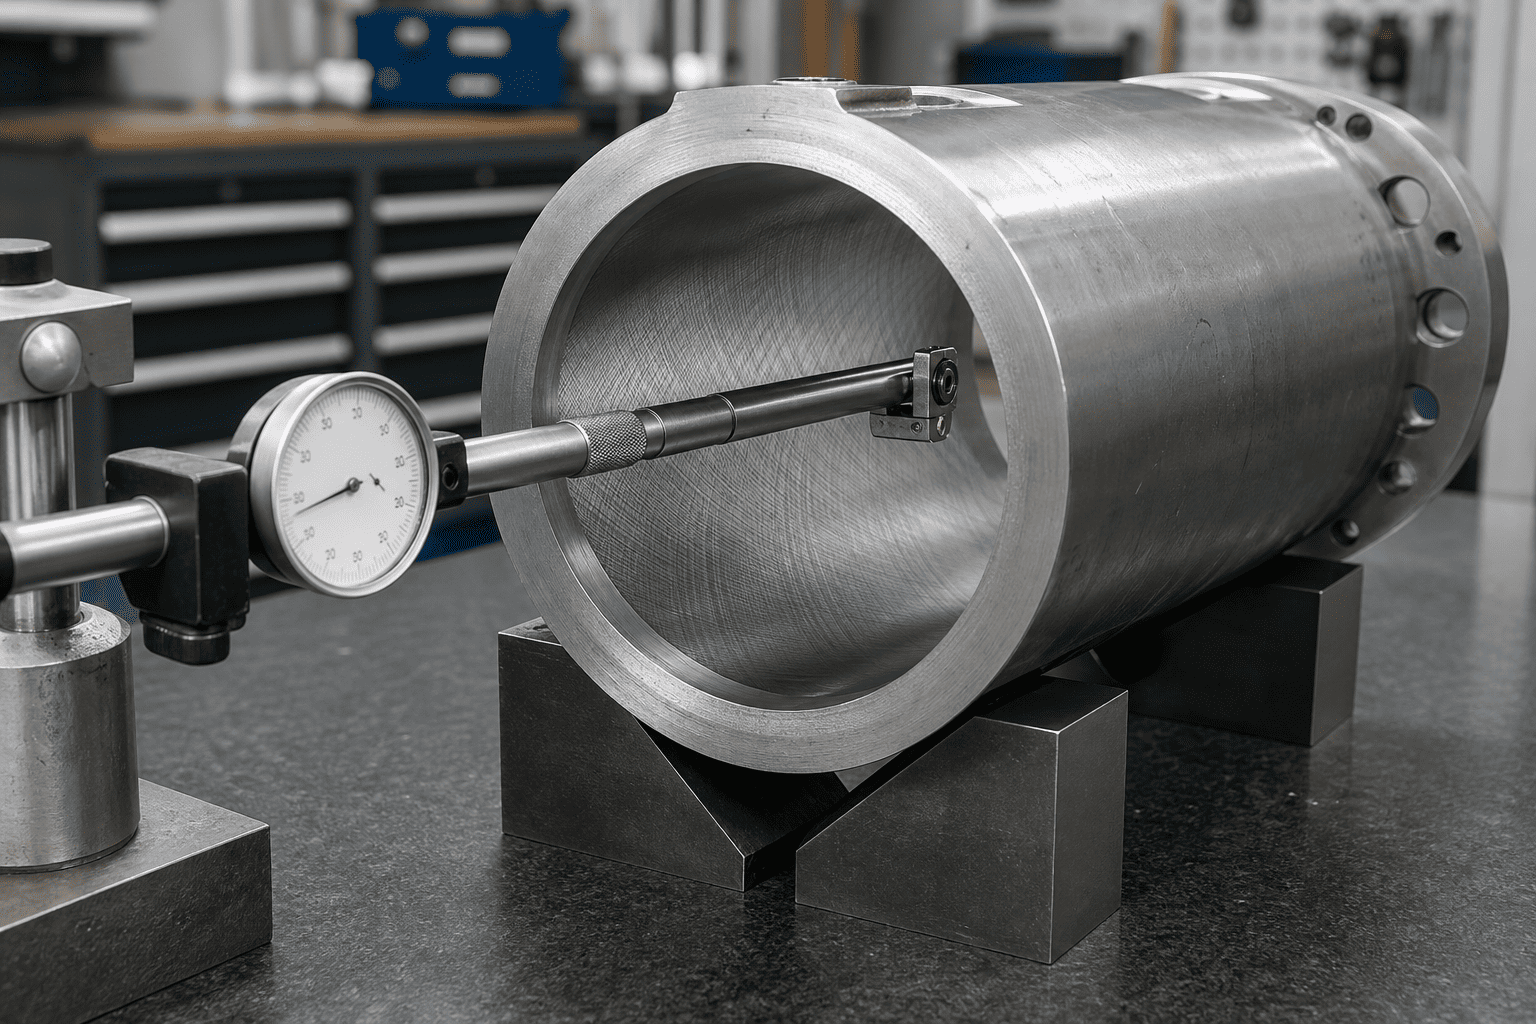
दुकान में तोड़फोड़ के दौरान बैरल बैलूनिंग का निर्णायक रूप से निदान करने के लिए, यांत्रिकी को केवल आसानी से सुलभ ट्यूब सिरों को मापने के बजाय कई स्ट्रोक अंतरालों में आंतरिक बोर ज्यामिति को मैप करना चाहिए:
| पद | दूरी | बोर माप | टिप्पणी |
|---|---|---|---|
| बेस कैप | 0 मिमी | 100.02 मिमी | नाममात्र विशिष्टता |
| मिड-स्ट्रोक | 500 मिमी | 100.48 मिमी | +0.46 मिमी सूजन क्षेत्र |
| सिर की ग्रंथि | 1000 मिमी | 100.03 मिमी | नाममात्र विशिष्टता |
हाई-शॉक हाइड्रोलिक सर्किट में बैरल बैलूनिंग को रोकने के लिए मानक कार्बन डोम टयूबिंग से उच्च-शक्ति सीमलेस मिश्र धातु स्टील्स में अपग्रेड करने की आवश्यकता होती है:
| ट्यूबिंग ग्रेड | सामग्री वर्गीकरण | न्यूनतम उपज शक्ति | पीक शॉक स्पाइक्स का प्रतिरोध |
|---|---|---|---|
| एआईएसआई 1020/1026 | मानक शीत-तैयार कार्बन | 290 - 340 एमपीए | ख़राब (4,000 पीएसआई स्पाइक्स के नीचे गुब्बारे फूलने का खतरा) |
| St52-3 / E355 | सूक्ष्म-मिश्र धातु संरचनात्मक इस्पात | 450 - 520 एमपीए | मध्यम (मानक मोबाइल औद्योगिक बेंचमार्क) |
| 27SiMn / 30CrMo | बुझती और टेम्पर्ड मिश्र धातु इस्पात | 620 - 780 एमपीए | सुपीरियर (8,000+ पीएसआई गतिशील खनन झटके का प्रतिरोध करता है) |
| 4140 क्रोम-मोली | उच्च कठोरता मिश्र धातु इस्पात | 850 - 950 एमपीए | अत्यधिक कर्तव्य (विध्वंस संलग्नक और फोर्ज प्रेस) |
उच्च-उपज मिश्र धातु चयन के अलावा, हेवी-ड्यूटी इंजीनियरिंग दिशानिर्देशों में भारी-दीवार अनुपात निर्दिष्ट करने की आवश्यकता होती है, जहां ट्यूब का बाहरी व्यास उच्च-प्रभाव वाले मोबाइल उपकरणों में नाममात्र बोर व्यास से कम से कम 1.25 से 1.35 गुना है।
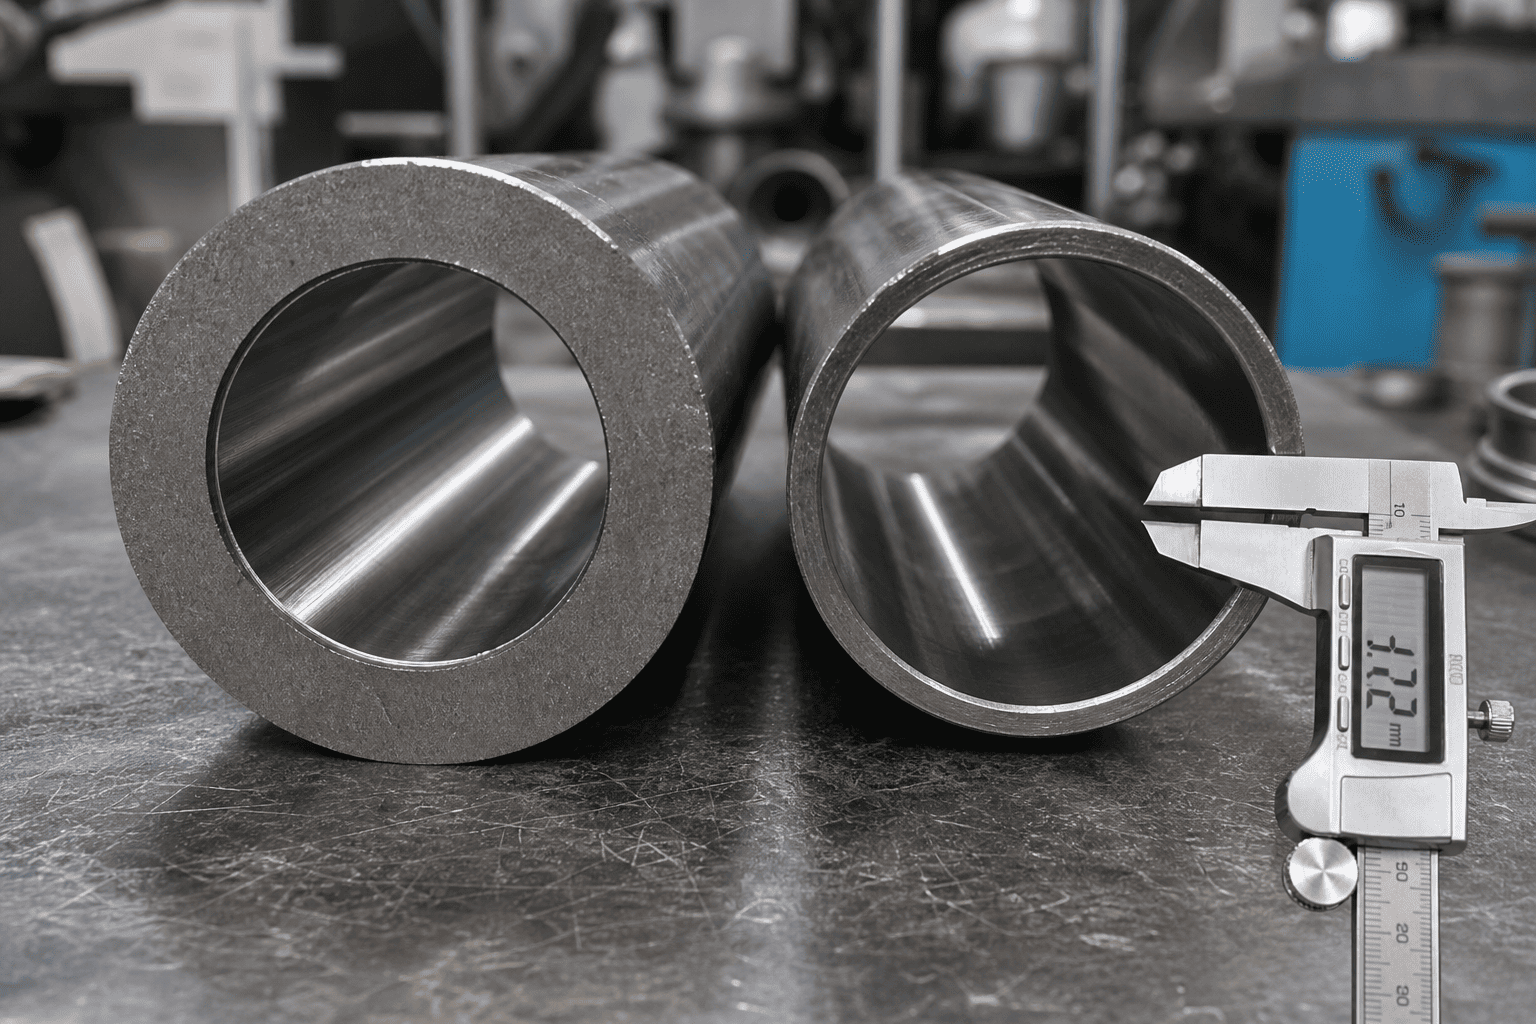
गंभीर-ड्यूटी उपकरणों में ब्रेकआउट बल या बैरल सूजन की अस्पष्टीकृत मध्य-स्ट्रोक हानि से निपटना?
एचसीआईसी की विशेष हाइड्रोलिक डिजाइन इंजीनियरिंग टीम से परामर्श लें। हम दुनिया भर में प्रमाणित 27SiMn/4140 सीमलेस टयूबिंग, सटीक स्किव्ड-एंड-बर्निश्ड बोर और गंभीर-ड्यूटी मोबाइल और औद्योगिक मशीनरी के लिए व्यापक सीएडी सत्यापन के साथ इंजीनियर किए गए हेवी-वॉल, उच्च-उपज मिश्र धातु सिलेंडर असेंबलियों की आपूर्ति करते हैं।