A हायड्रॉलिक सिलेंडरहाइड्रोलिक सर्किट सामान्य दिखाई देने पर भी अस्थिर गति, असमान लोडिंग या बार-बार सील क्षति हो सकती है। इसका कारण माउंटिंग हार्डवेयर हो सकता है: एक घिसा हुआ पिन, एक बड़ा हुआ कुंडा छेद, एक ढीली झाड़ी या एक इंस्टॉलेशन जो अब पूर्ण कार्यशील आर्क के माध्यम से संरेखित नहीं है।
यह मार्गदर्शिका बताती है कि मरम्मत किट या प्रतिस्थापन सिलेंडर का ऑर्डर देने से पहले रखरखाव टीमें और ओईएम खरीदार सिलेंडर माउंटिंग पॉइंट का निरीक्षण कैसे कर सकते हैं। फोकस सिलेंडर और मशीन के बीच यांत्रिक कनेक्शन पर है, सामान्य हाइड्रोलिक दबाव या प्रवाह निदान पर नहीं।
एक सिलेंडर अलगाव में काम नहीं करता. इसकी रॉड और बैरल पिन, क्लीविस, लग्स, ट्रूनियन, ब्रैकेट या अन्य माउंटिंग सुविधाओं के माध्यम से मशीन से जुड़े होते हैं। ये भाग सिलेंडर को उसके डिज़ाइन किए गए चाप के माध्यम से चलने की अनुमति देते हुए कार्यशील बल को स्थानांतरित करते हैं।
जब कनेक्शन खराब हो जाता है, तो सिलेंडर इच्छित केंद्र रेखा पर नहीं रह सकता है। फिर मशीन रॉड, ग्रंथि, गाइड, ट्यूब या माउंटिंग ब्रैकेट पर अतिरिक्त मूवमेंट और संपर्क कर सकती है। यदि घिसा हुआ मशीन-साइड कनेक्शन सेवा में रहता है तो नई सील या नया सिलेंडर समस्या का समाधान नहीं कर सकता है।
पार्कर के सिलेंडर सुरक्षा गाइड में कहा गया है कि रॉड और उसके मेटिंग मशीन घटक को विस्तारित और पीछे की ओर दोनों स्थितियों में उचित संरेखण के लिए जांचा जाना चाहिए। यह यह भी अनुशंसा करता है कि कुंडा-घुड़सवार सिलिंडर दोनों सिरों पर पिन सेंटरलाइन के समानांतर घूमें और हस्तक्षेप के लिए सिलेंडर को उसके कार्यशील चाप के माध्यम से जांचा जाए। ये स्थापना और सुरक्षा सिद्धांत हैं; अंतिम सीमा सिलेंडर और मशीन निर्माता से आनी चाहिए।
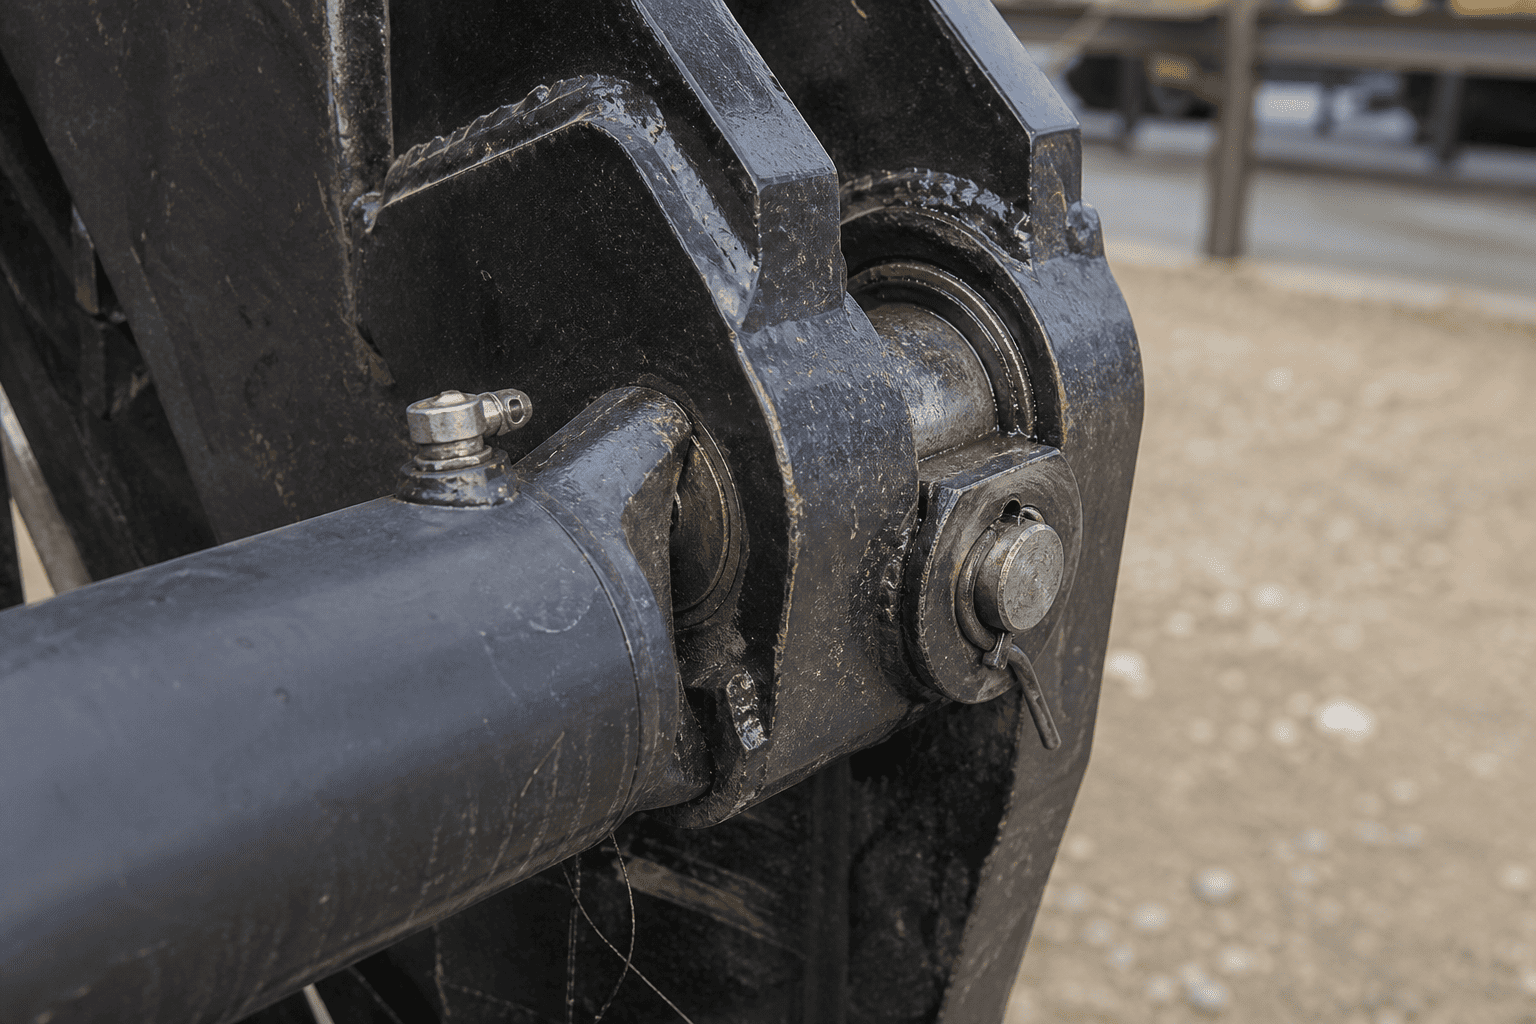
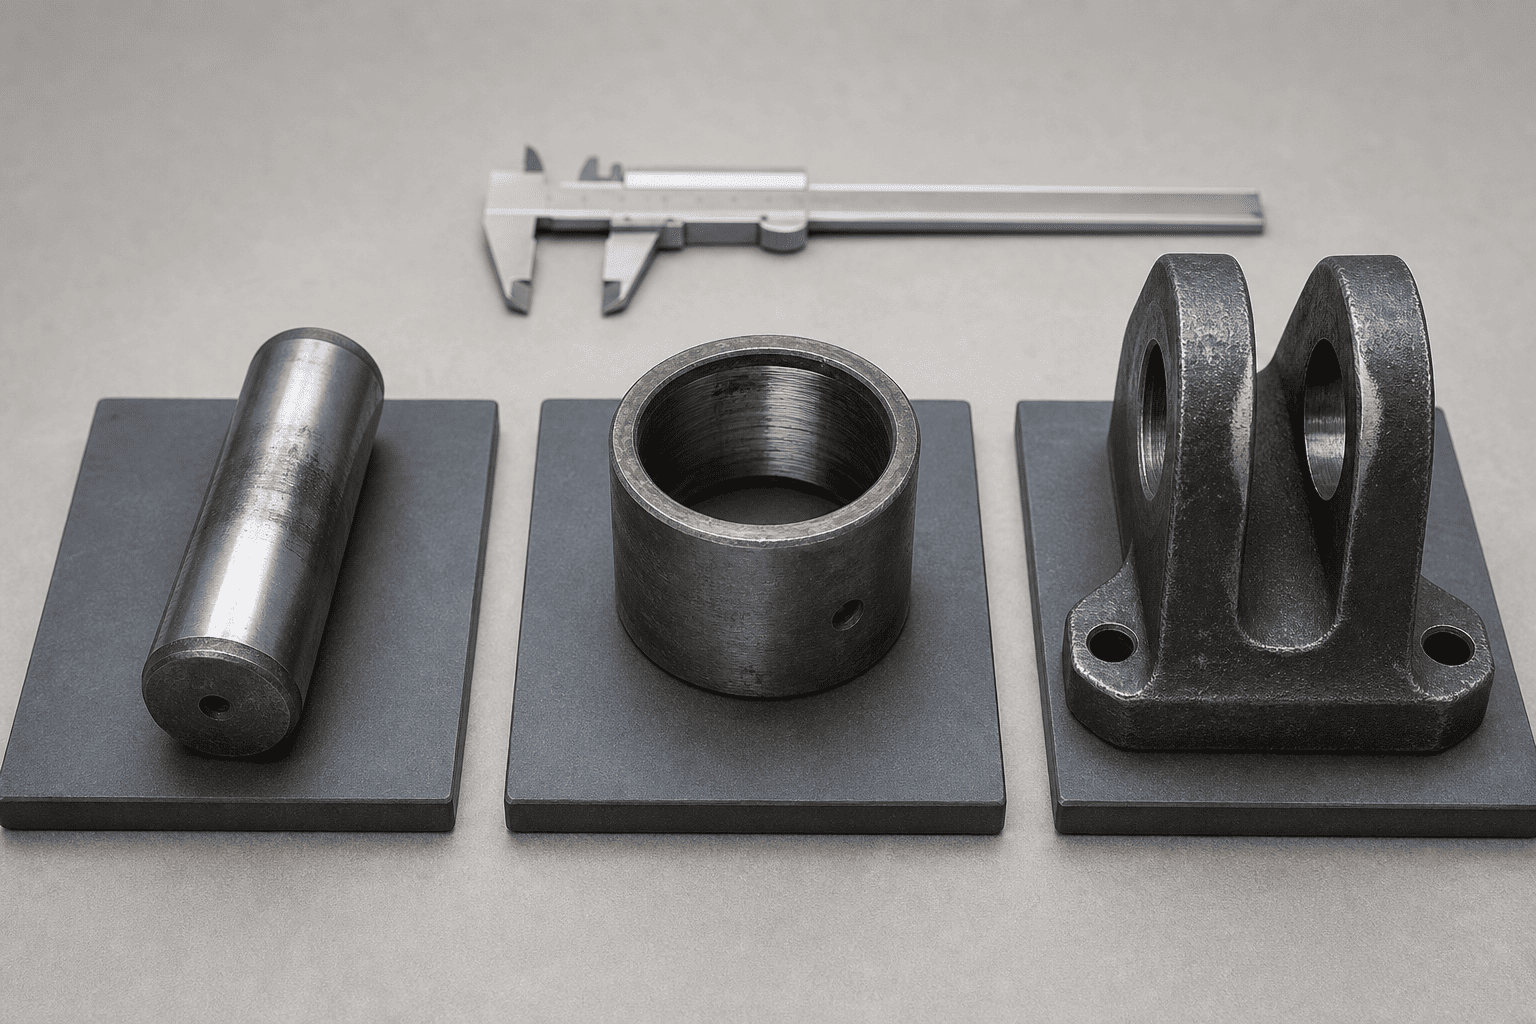
स्कोरिंग, खांचे, जंग, सपाट स्थानों और एक तरफ केंद्रित पहनने वाले बैंड के लिए पिन का निरीक्षण करें। एक पिन जिसमें अब गोल, स्थिर असर वाली सतह नहीं है, मशीन सदस्य के प्रतिक्रिया देने से पहले सिलेंडर की आंख को हिलने की अनुमति दे सकती है।
पिन को केवल इस आधार पर न आंकें कि क्या इसे अभी भी हटाया जा सकता है। एक पिन अपनी जगह पर बना रह सकता है जबकि उसकी कामकाजी सतह, रखरखाव की सुविधा या झाड़ी के साथ फिट पहले से ही खराब हो चुका है।
एक झाड़ी आंतरिक रूप से घिस सकती है, इसकी हाउसिंग ढीली हो सकती है या स्थापना के दौरान क्षतिग्रस्त हो सकती है। केवल पिन और बुशिंग के बीच ही नहीं, बल्कि बुशिंग और सिलेंडर आई या ब्रैकेट के बीच मूवमेंट की भी जाँच करें।
यदि बुशिंग रखरखाव-मुक्त प्रकार की है, तो उपकरण निर्माता के इंस्टॉलेशन निर्देशों का पालन करें। जब तक निर्दिष्ट डिज़ाइन इसकी अनुमति न दे, तब तक ग्रीस न जोड़ें या सतह के उपचार में बदलाव न करें।
एक ढीली पिन के साथ लंबे समय तक हिलाने के बाद सिलेंडर की आंख या कुंडा बड़ा, पतला या अंडाकार हो सकता है। इसे अक्सर अंडे के आकार का छेद कहा जाता है। केवल पिन बदलने से लोड पथ को गलत संरेखित करते हुए दृश्यमान प्ले को अस्थायी रूप से कम किया जा सकता है।
छेद को एक से अधिक दिशाओं में और एक से अधिक स्थानों पर मापें। एक महत्वपूर्ण मरम्मत निर्णय के लिए एक दृश्य गोल आकार पर्याप्त सबूत नहीं है।
गायब वॉशर, ढीला रिटेनर, क्षतिग्रस्त स्नैप रिंग, घिसी हुई कीपर प्लेट या विकृत ब्रैकेट पिन को बग़ल में चलने की अनुमति दे सकते हैं। पूर्ण प्रतिधारण व्यवस्था और पार्श्व स्थिति को नियंत्रित करने वाले ब्रैकेट चेहरों की स्थिति की जाँच करें।
प्रतिस्थापन सिलेंडर को ऐसे ब्रैकेट में स्थापित नहीं किया जाना चाहिए जो पिन को उसकी डिज़ाइन की गई स्थिति में नहीं रख सकता है।
निम्नलिखित क्रम एक क्षेत्र-नियोजन मार्गदर्शिका है। मशीन निर्माता की लॉकआउट, ब्लॉकिंग और संग्रहीत-ऊर्जा प्रक्रियाएं प्राथमिकता लेती हैं।
हाइड्रोलिक ऊर्जा को अलग करें, उचित यांत्रिक समर्थन के साथ उठाए गए या निलंबित ढांचे को सुरक्षित करें, और अप्रत्याशित आंदोलन को रोकें। निरीक्षण के दौरान हाइड्रोलिक सिलेंडर को उठाए गए भार के लिए एकमात्र समर्थन के रूप में नहीं माना जाना चाहिए।
जुदा करने से पहले, ध्यान दें कि समस्या कब प्रकट होती है:
लक्षण बढ़ते समस्या को पूरी तरह से हाइड्रोलिक नियंत्रण समस्या से अलग करने में मदद करता है, हालांकि यह माप को प्रतिस्थापित नहीं करता है।
विस्थापित रिटेनर्स, पॉलिश संपर्क बैंड, झल्लाहट के निशान, जंग की धूल, टूटे हुए वेल्ड, ब्रैकेट मूवमेंट और एक पिन की तलाश करें जो अब केंद्रित नहीं है। यदि गतिविधि का संदेह हो तो पिन, वॉशर और ब्रैकेट की सापेक्ष स्थिति को चिह्नित करें।
पिंच बिंदु की जांच करने के लिए उंगली का उपयोग न करें या सिलेंडर आंख और कुंडा के बीच हाथ न रखें।
मशीन सुरक्षित होने के बाद, उपकरण प्रक्रिया के अनुसार पिन हटा दें। घटक सामग्री और साइट नियमों के अनुकूल विधि से पिन, बुशिंग, सिलेंडर आई और ब्रैकेट सतहों को साफ करें।
हटाए गए हिस्सों को एक साथ रखें और उनके मूल स्थान की पहचान करें। निरीक्षण रिकॉर्ड पूरा होने से पहले सिलेंडर के एक छोर से एक पिन को दूसरे स्थान से एक पिन के साथ नहीं मिलाया जाना चाहिए।
नाममात्र पिन व्यास, कई बिंदुओं पर वास्तविक पिन व्यास, बुशिंग के अंदर का व्यास, बुशिंग के बाहर का व्यास जहां प्रासंगिक हो, और सिलेंडर आंख और कुंडा छेद की स्थिति को रिकॉर्ड करें।
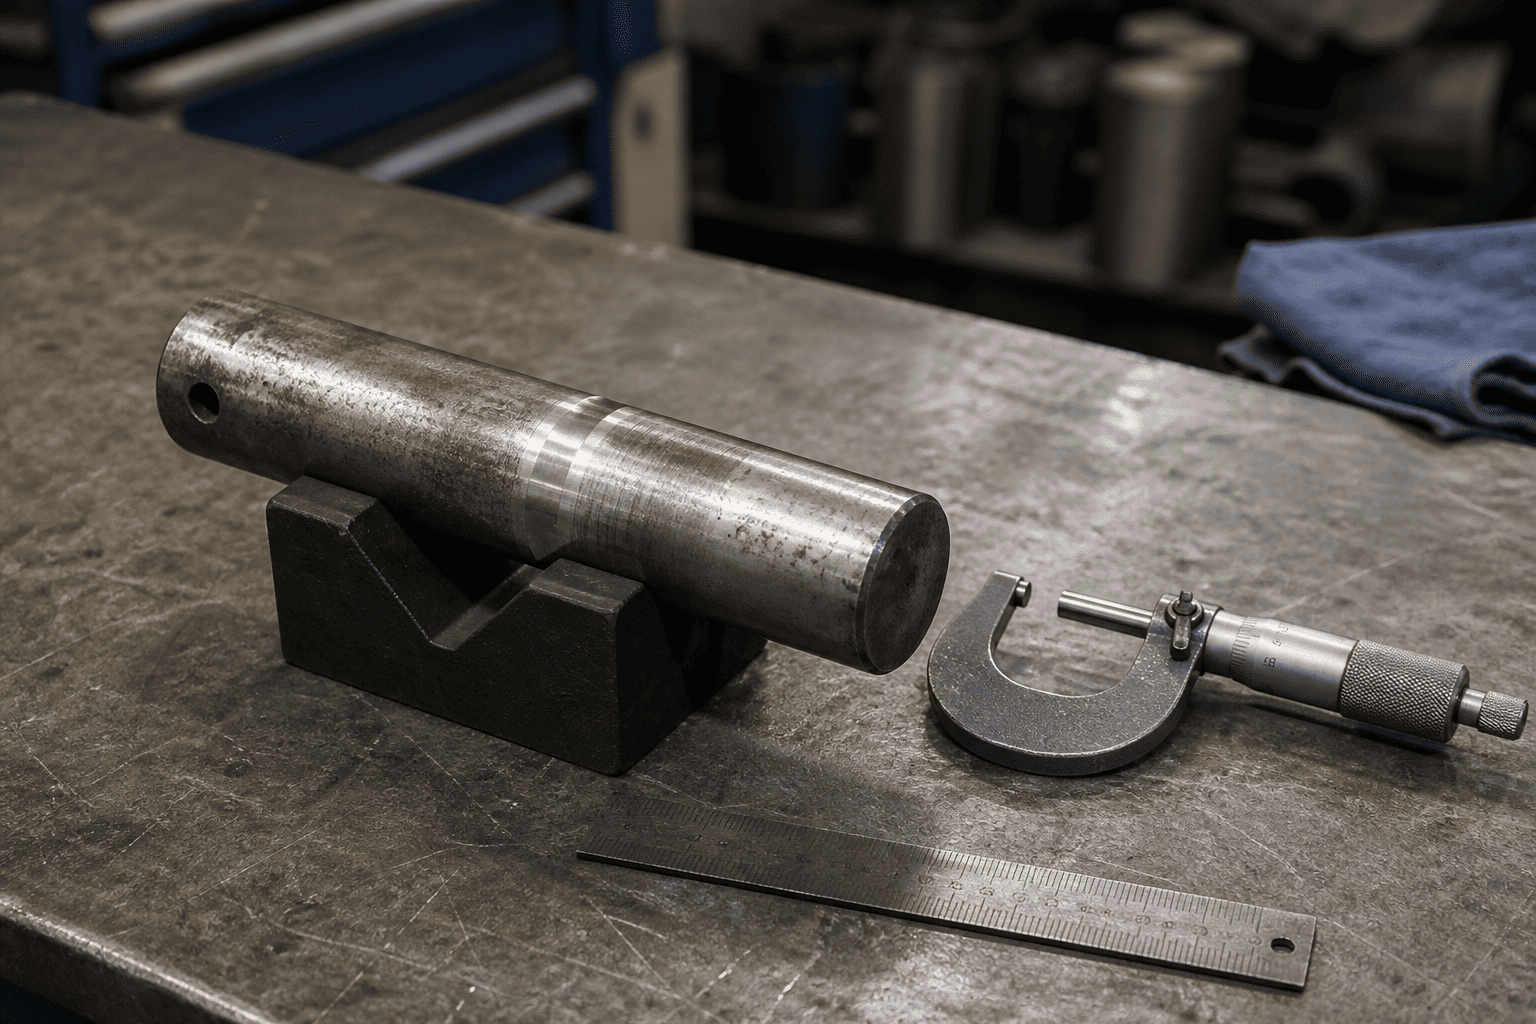
यह भी जांचें:
सार्वभौमिक पहनने की सीमा का आविष्कार न करें। अंतिम स्वीकृति/अस्वीकार निर्णय के लिए उपकरण ड्राइंग, सिलेंडर निर्माता के विनिर्देश या अनुमोदित मरम्मत मानक का उपयोग करें।
मशीन की ज्यामिति को वापस ली गई और विस्तारित स्थिति में, या सुरक्षित रखरखाव प्रक्रिया द्वारा अनुमत वास्तविक अंत स्थिति पर दोबारा जांचें। सिलेंडर को खींचकर, दबाकर या दबाव डालकर उसे अपनी स्थिति में नहीं रखना चाहिए।
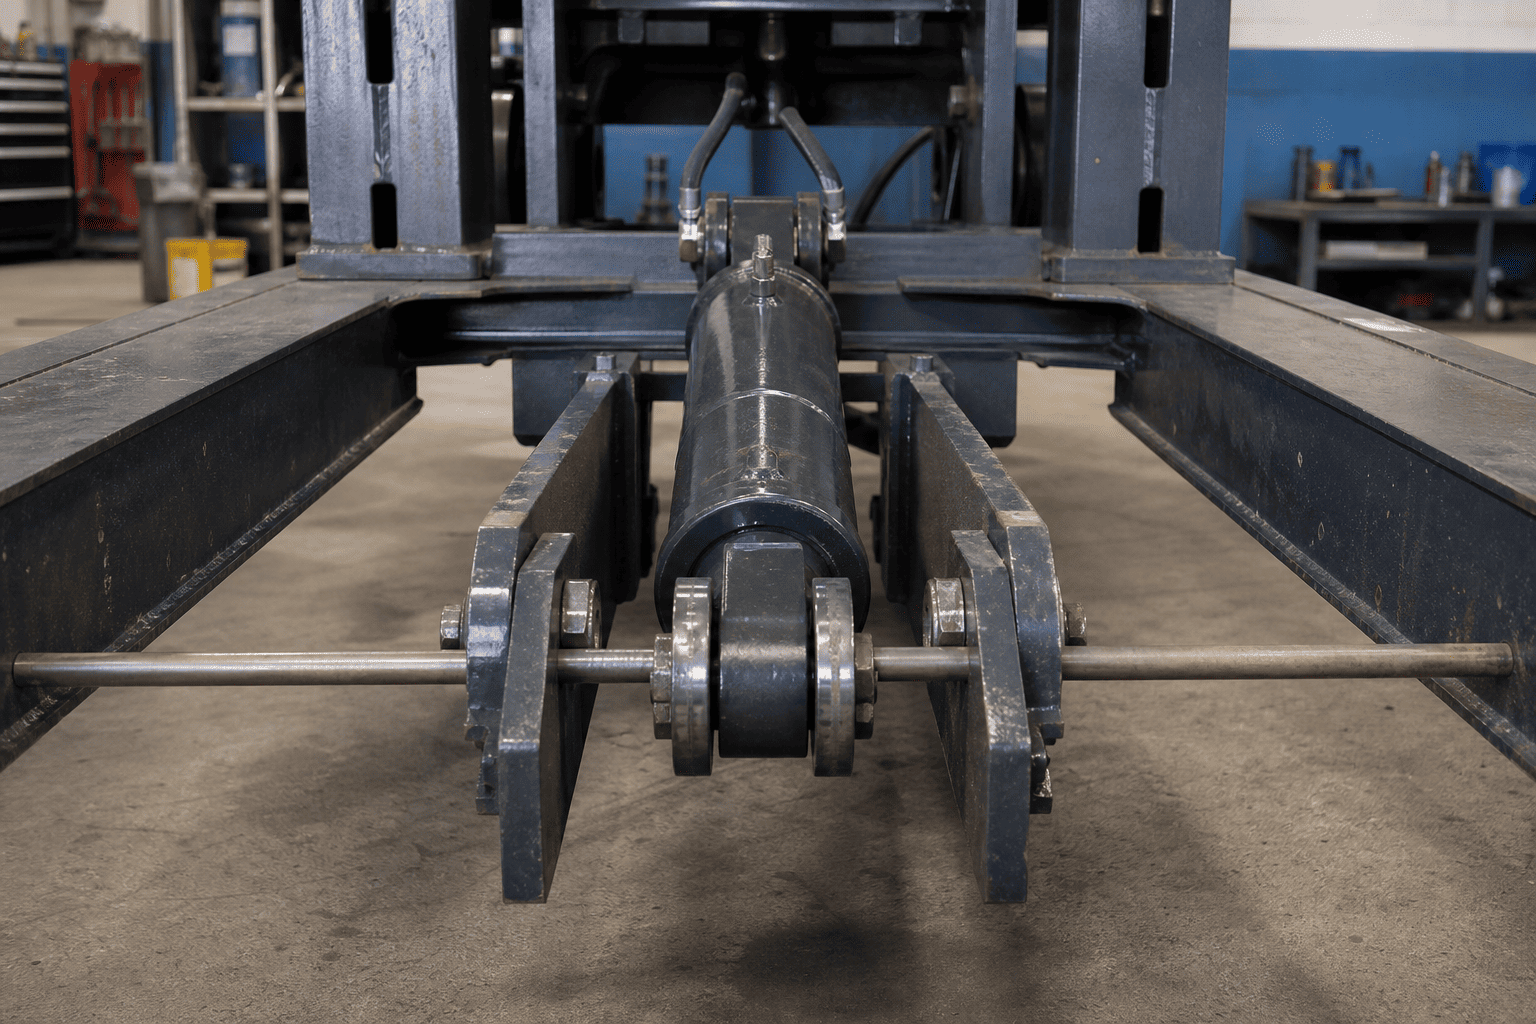
पुष्टि करें कि दो माउंटिंग पिन सेंटरलाइन समानांतर रहें जहां माउंटिंग डिज़ाइन को समानांतर धुरी की आवश्यकता होती है। ब्रैकेट, गार्ड, होज़, फ़्रेम सदस्यों और अन्य गतिशील भागों के संपर्क की जाँच करें।
| # | अवलोकन | संभावित कारण/संकेत |
|---|---|---|
| 1 | पिन में एक तरफ एक पॉलिश बैंड होता है | असमान संपर्क, संरेखण परिवर्तन या ब्रैकेट आंदोलन |
| 2 | कार्य क्षेत्र में पिन छोटा होता है | पिन घिसना, लोड के तहत अपर्याप्त प्रतिधारण या गति |
| 3 | झाड़ी अपने आवास में घूमती है | ढीला फिट, क्षतिग्रस्त आवास या गलत स्थापना |
| 4 | Clevis का छेद अंडाकार या पतला होता है | क्लीयरेंस या ढीली पिन के साथ निरंतर संचालन |
| 5 | जंग की धूल या महीन धातु का मलबा मौजूद है | झल्लाहट, क्षरण, अपर्याप्त सुरक्षा या सापेक्ष गति |
| 6 | रिटेनर मुड़ा हुआ है या बार-बार ढीला हो जाता है | पिन वॉक, ब्रैकेट मूवमेंट या ग़लत अवधारण व्यवस्था |
| 7 | रॉड गाइड या ग्रंथि एक तरफा घिसाव दिखाती है | सील बदलने से पहले मशीन के संरेखण और माउंटिंग ज्योमेट्री की जांच करें |
| 8 | घिसाव केवल स्ट्रोक के एक छोर के पास दिखाई देता है | अंत-स्थिति ज्यामिति, हस्तक्षेप या बदलते लोड पथ |
ये अवलोकन निरीक्षण के लिए शुरुआती बिंदु हैं, स्वचालित निदान नहीं। घिसा हुआ पिन मूल कारण के बजाय किसी बड़ी संरेखण समस्या का परिणाम हो सकता है।
जब पिन घिस जाए तो केवल पिन की मरम्मत उपयुक्त हो सकती है लेकिन बुशिंग, आंख, कुंडा, ब्रैकेट और प्रतिधारण प्रणाली अनुमोदित आयामी सीमा के भीतर रहती है। नया पिन सही व्यास, लंबाई, सामग्री और अवधारण व्यवस्था से मेल खाना चाहिए।
बुशिंग प्रतिस्थापन के लिए सही फिट, अभिविन्यास और स्थापना विधि की आवश्यकता होती है। पुष्टि करें कि क्या प्रतिस्थापन बुशिंग चिकनाईयुक्त है, ड्राई-रनिंग है या किसी विशिष्ट सतह की स्थिति के लिए डिज़ाइन किया गया है। किसी क्षतिग्रस्त या गलत संरेखण वाले आवास में झाड़ी को दबाने से मूल समस्या उत्पन्न हो सकती है।
अंडाकार सिलेंडर आंख या कुंडा छेद को मशीनिंग, मरम्मत आस्तीन या प्रभावित घटक के प्रतिस्थापन जैसी अनुमोदित मरम्मत विधि की आवश्यकता हो सकती है। इंजीनियरिंग अनुमोदन और दस्तावेजी मरम्मत प्रक्रिया के बिना लोड-बेयरिंग माउंटिंग फीचर को वेल्ड, बोर या संशोधित न करें।
यदि सिलेंडर की आंख, कुंडा, ट्रूनियन या माउंटिंग ब्लॉक टूट गया है, स्थायी रूप से विकृत हो गया है या अनुमोदित आयामी सीमा से बाहर है, तो प्रतिस्थापन सिलेंडर या इंजीनियर मरम्मत आवश्यक हो सकती है। प्रतिस्थापन को मशीन की ज्यामिति से मेल खाना चाहिए, न कि केवल बोर या स्ट्रोक द्वारा चुना जाना चाहिए।
माउंटिंग-वियर पूछताछ की समीक्षा करना बहुत आसान होता है जब इसमें वास्तविक इंस्टॉलेशन डेटा शामिल होता है। भेजना:
पिन-टू-पिन सिलेंडर के लिए, बंद और विस्तारित पिन-सेंटर आयाम विशेष रूप से महत्वपूर्ण हैं। एक प्रतिस्थापन जो हाइड्रोलिक कनेक्शन से मेल खाता है लेकिन बढ़ते ज्यामिति को बदलता है, एक नई हस्तक्षेप या संरेखण समस्या पैदा कर सकता है।
मशीन को सामान्य संचालन पर वापस लाने से पहले:
1. पुष्टि करें कि पिन और बुशिंग माउंटिंग के लिए निर्दिष्ट हिस्से हैं।
2. सत्यापित करें कि पिन पूरी तरह से लगा हुआ है और सही ढंग से रखा गया है।
3. जाँच करें कि सिलेंडर दोनों सिरों पर बंधन के बिना घूमता है।
4. पुष्टि करें कि रॉड और मशीन सदस्य अनुमत स्ट्रोक के माध्यम से संरेखित रहें।
5. संचलन के दौरान होज़ रूटिंग और पोर्ट क्लीयरेंस की जाँच करें।
6. उपकरण प्रक्रिया के अनुसार मशीन को कम जोखिम और कम गति पर संचालित करें।
7. यदि सिलेंडर बंध जाए, ब्रैकेट हिल जाए, पिन चल जाए या रॉड आस-पास के हिस्सों से संपर्क में आ जाए तो रुकें।
8. भविष्य के रखरखाव के लिए अंतिम माप और मरम्मत भागों को रिकॉर्ड करें।
पार्कर के सुरक्षा मार्गदर्शन में इस बात पर भी जोर दिया गया है कि अनुचित संरेखण के परिणामस्वरूप रॉड ग्रंथि और सिलेंडर बोर में अत्यधिक घिसाव हो सकता है। यही कारण है कि स्थापना जांच मरम्मत के बाद पूरी की जानी चाहिए, न कि केवल पुराने हिस्सों को हटाने से पहले।
एक नियंत्रित माउंटिंग निरीक्षण कई महंगी पुनरावृत्ति विफलताओं को रोकने में मदद कर सकता है:
इसका उद्देश्य हर घिसे हुए हिस्से को स्वचालित रूप से बदलना नहीं है। यह वास्तविक लोड पथ की पहचान करना और बढ़ते ज्यामिति को पुनर्स्थापित करना है जिसका पालन करने के लिए सिलेंडर को डिज़ाइन किया गया था।
एचसीआईसी वास्तविक इंस्टॉलेशन डेटा से प्रतिस्थापन और कस्टम हाइड्रोलिक सिलेंडर आवश्यकताओं की समीक्षा कर सकता है: बढ़ते आयाम, पिन व्यवस्था, स्ट्रोक, बोर और रॉड जानकारी, पोर्ट कॉन्फ़िगरेशन, एप्लिकेशन और उपलब्ध चित्र। घिसे-पिटे माउंटिंग बिंदुओं के लिए, मशीन-साइड ब्रैकेट की तस्वीरें और माप शामिल करें ताकि उद्धरण समीक्षा में फिटमेंट के साथ-साथ हाइड्रोलिक कनेक्शन भी शामिल हो।
हायड्रॉलिक सिलेंडरमाउंटिंग पिन और बुशिंग घिसाव एक यांत्रिक फिटमेंट समस्या है जो हाइड्रोलिक विश्वसनीयता समस्या बन सकती है। पिन, बुशिंग, सिलेंडर आई, सेल्विस, रिटेंशन हार्डवेयर और पूर्ण कार्यशील आर्क का एक साथ निरीक्षण करें। भागों को ऑर्डर करने से पहले माप रिकॉर्ड करें, और क्षतिग्रस्त या गलत संरेखित मशीन संरचना की भरपाई के लिए नए सिलेंडर का उपयोग न करें।
यदि आपको ओईएम प्रतिस्थापन या कस्टम पिन-टू-पिन हाइड्रोलिक सिलेंडर की आवश्यकता है, तो एचसीआईसी को पुराने सिलेंडर आयाम, बंद और विस्तारित पिन-सेंटर दूरी, पिन और क्लीविस माप, पोर्ट जानकारी, फोटो और एप्लिकेशन विवरण भेजें। एक संपूर्ण डेटा पैकेज इंजीनियरिंग टीम को उत्पादन से पहले फिटमेंट की पुष्टि करने के लिए बेहतर आधार देता है।