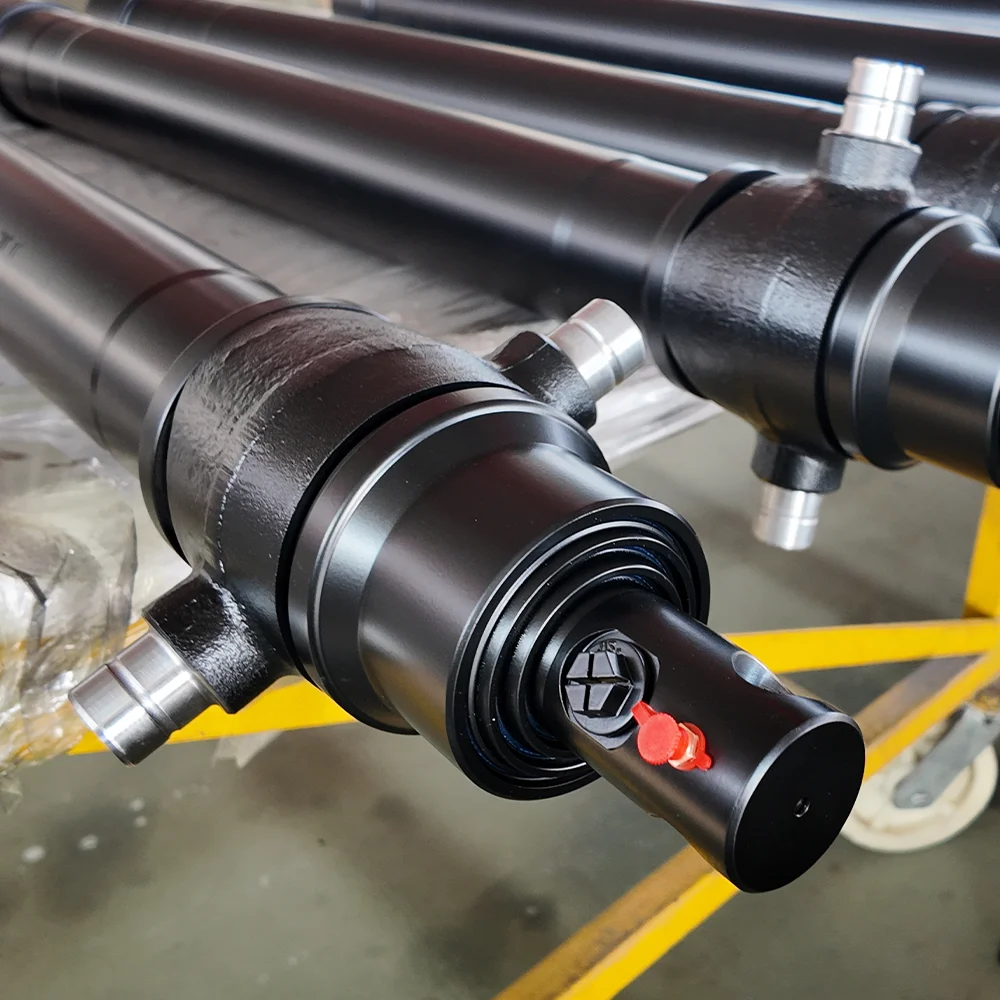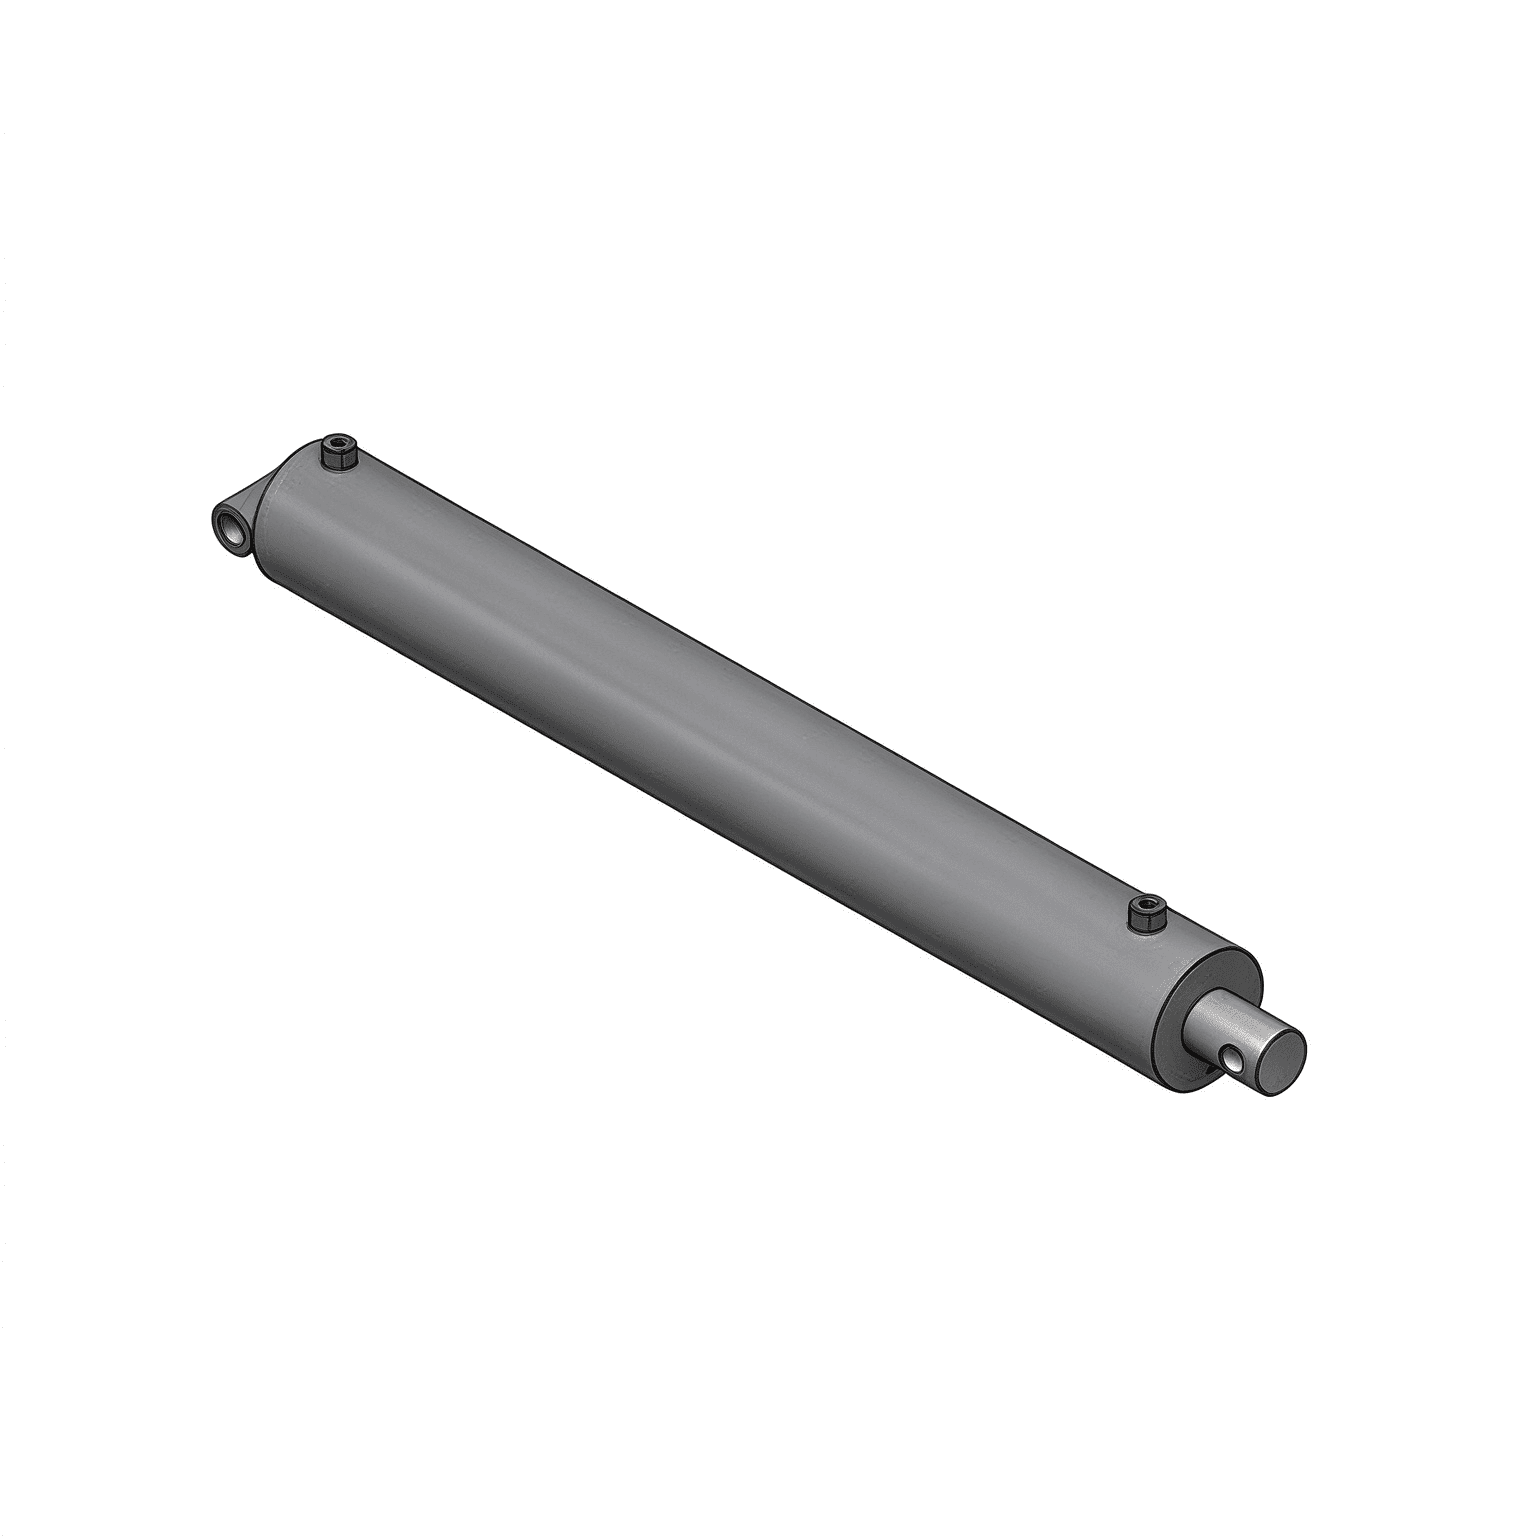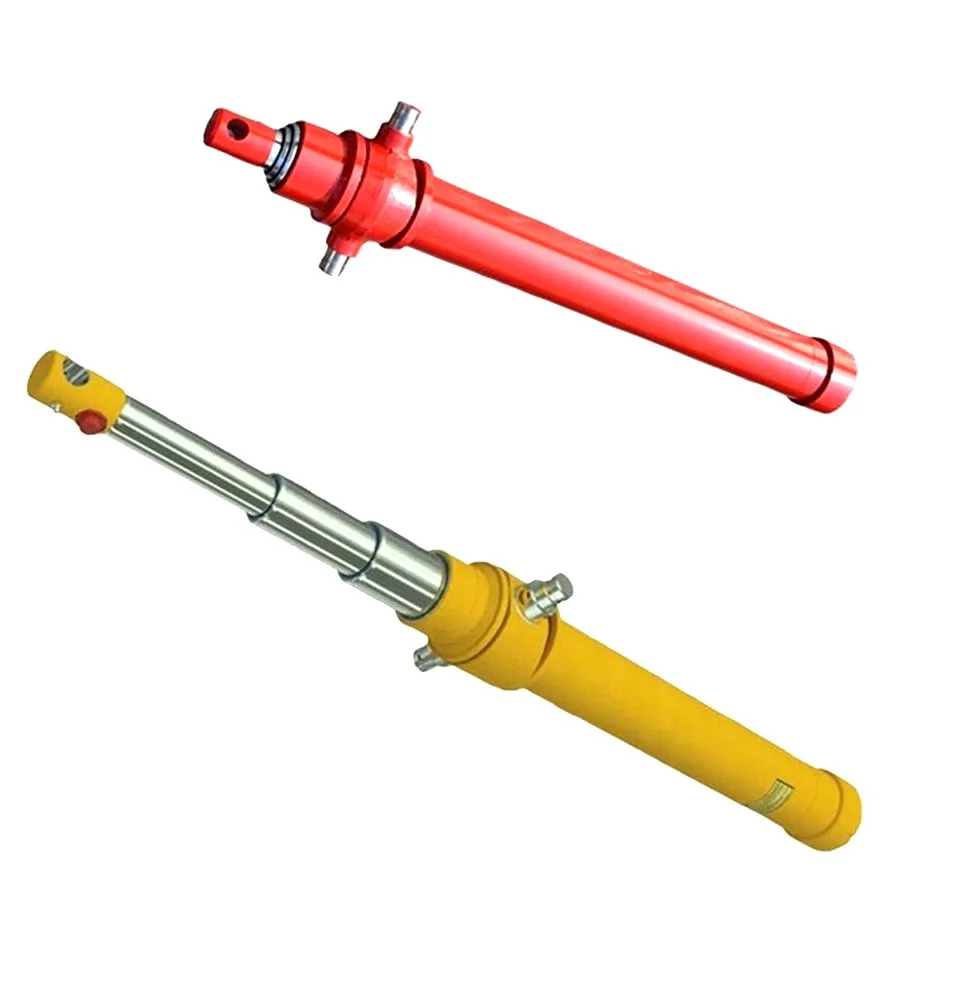
कबहाइड्रोलिक सिलेंडरविफल होने पर, फ़ील्ड तकनीशियन सहजता से बैरल के अंदर देखते हैं - पिस्टन सील, रॉड क्रोम और वाइपर रिंग की जाँच करते हैं। फिर भी, एक्सकेवेटर, खनन फावड़े, रिफ्यूज पैकर्स और आर्टिकुलेटिंग व्हील लोडर जैसी गंभीर-ड्यूटी मोबाइल मशीनरी में, 40% तक अनिर्धारित सिलेंडर प्रतिस्थापन बढ़ते धुरी बिंदुओं पर भयावह यांत्रिक विफलता के कारण होते हैं: रॉड आई, बेस क्लीविस, या ट्रूनियन पिन बोर।
एक जमे हुए, पित्तयुक्त, या अंडाकार पिवट पिन आर्टिक्यूलेशन जोड़ों को बंद कर देता है, पिस्टन रॉड में गंभीर पार्श्व झुकने वाले क्षणों को प्रेरित करता है, और सिर ग्रंथि के रिसाव को तेज करता है। यह इंजीनियरिंग गाइड पिन आई घिसाव के मूल यांत्रिकी, फ्रेटिंग जंग से गैलिंग को अलग करने के लिए फोरेंसिक डायग्नोस्टिक्स, और हेवी-ड्यूटी बुशिंग और कठोर मिश्र धातु पिन के चयन के लिए धातुकर्म बेंचमार्क का विवरण देता है।
| विफलता मोड | भौतिक मूल कारण | दृश्य/श्रव्य हस्ताक्षर |
|---|---|---|
| चिपकने वाला गैलिंग | अत्यधिक संपर्क दबाव के तहत सीमा स्नेहन हानि से धातु-से-धातु माइक्रो-वेल्डिंग | पिन पर गहरे अनुदैर्ध्य गॉज; अभिव्यक्ति के दौरान तेज़ आवाज़ वाली चीख़; जब्त पिन |
| फ्रेटिंग क्षरण | सूक्ष्म-दोलन (<100 um) भारी कंपन के तहत सुरक्षात्मक ऑक्साइड फिल्म को तोड़ते हैं | पिन आई से निकलने वाला महीन लाल-भूरा (कोको) पाउडर या काला कीचड़; गड्ढेदार संपर्क फ्लैट |
| बोर ओवलाइज़ेशन (आंख का बढ़ाव) | पीक स्पंदनशील शॉक लोड लाखों चक्रों में मूल स्टील की उपज शक्ति से अधिक होता है | नेत्र छिद्र का व्यास गोल से >0.5 मिमी तक फैला हुआ है; उत्क्रमण पर अत्यधिक यांत्रिक क्लंकिंग |
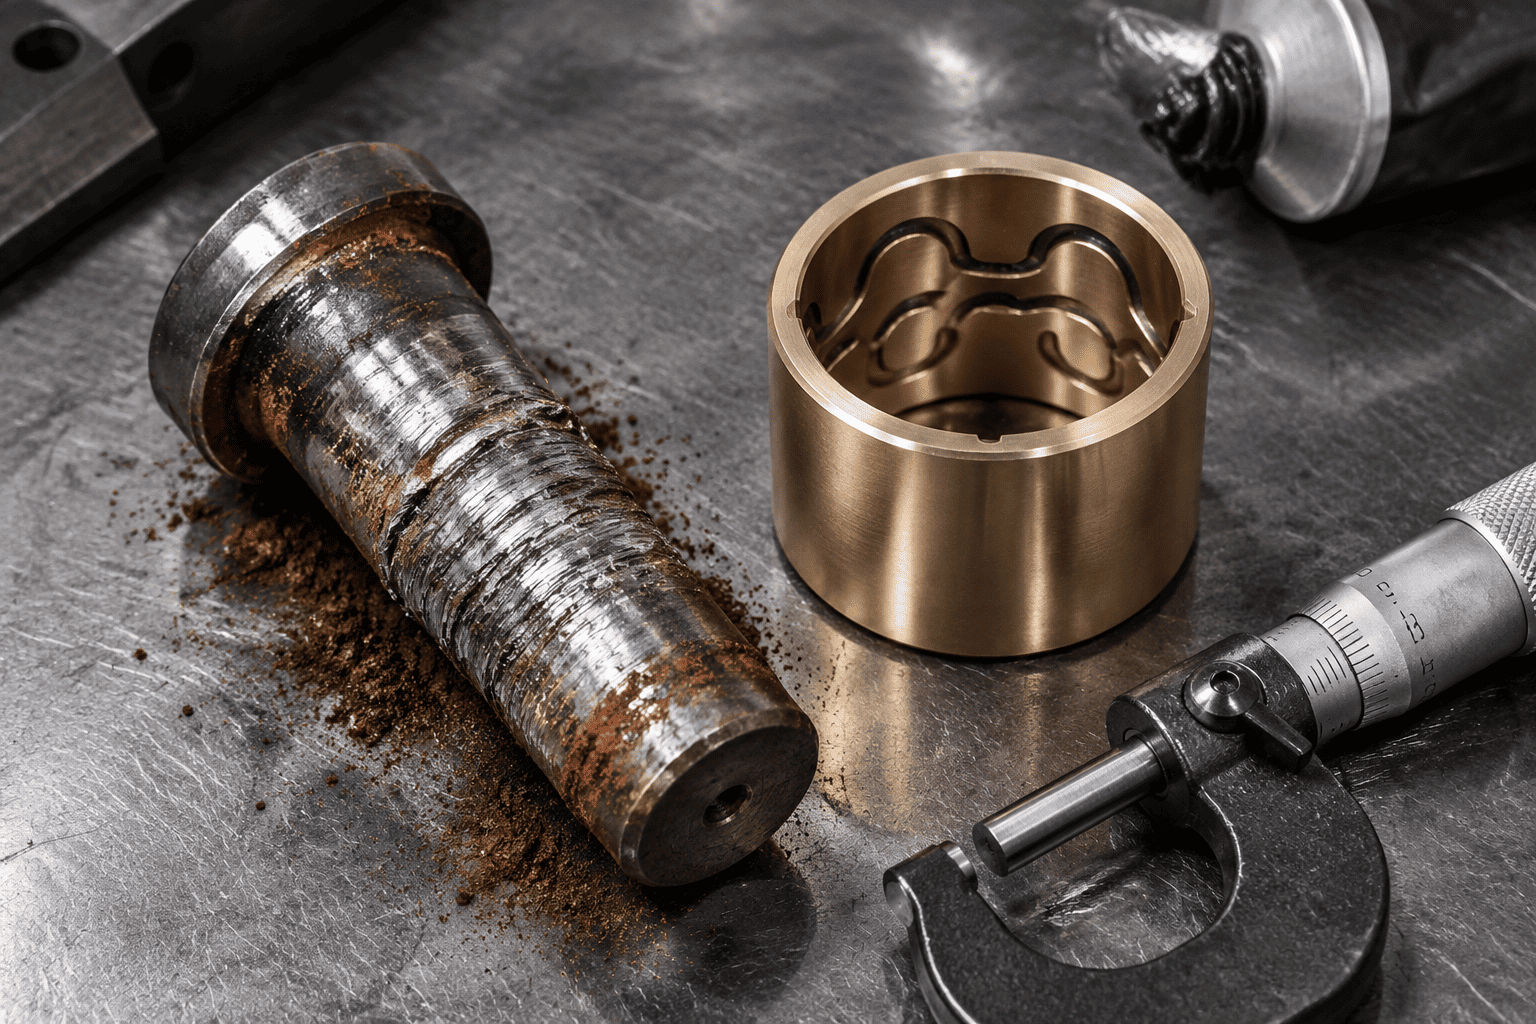
जब एक खुदाई बाल्टीहायड्रॉलिक सिलेंडरघनी मिट्टी या चट्टान से टूट जाता है, पिन और बुशिंग पर संपर्क दबाव आसानी से 80 से 100 एमपीए (11,600 से 14,500 पीएसआई) से अधिक हो जाता है। यदि स्नेहन ग्रीस फिल्म टूट जाती है, तो स्टील पिन और स्टील रॉड आई की सूक्ष्म सतह की असमानताएं सीधे छू जाती हैं। घर्षण तुरंत 800 डिग्री सेल्सियस से अधिक स्थानीय गर्मी उत्पन्न करता है, जिससे सूक्ष्म-वेल्ड बनते हैं और मूल धातु के टुकड़े टूट जाते हैं। कुछ ही घंटों में, पिन कुंडा के अंदर ठोस रूप धारण कर लेती है।
रोड हेडर और हाइड्रोलिक हथौड़ों जैसे उच्च-आवृत्ति कंपन उपकरणों में, पिवट पिन निरंतर लोड के तहत छोटे कोणीय सूक्ष्म-गति (50 माइक्रोन से कम) से गुजरता है। यह सूक्ष्म-रगड़ ग्रीस को मिटा देता है, सूक्ष्म इस्पात कणों को चूर्णित कर देता है। जैसे ही ये ताज़ा कतरे गए स्टील के कण हवा में ऑक्सीकरण करते हैं, वे कठोर लौह ऑक्साइड (Fe₂O₃) बनाते हैं, जिससे एक अपघर्षक लाल पॉलिशिंग रूज बनता है जो पिन आई को बड़े आकार में पीसता है।
एकल-टुकड़ा जालीदार रॉड आंखों और वेल्डेड बेस प्लेटों में, निरंतर दिशात्मक हथौड़े से गोल पिन बोर स्थायी रूप से एक लम्बी दीर्घवृत्त में बदल जाता है। एक बार जब निकासी 0.8 मिमी (0.030") से अधिक हो जाती है, तो गतिशील शॉक लोड तेजी से बढ़ जाता है, अंततः आंख के 3 बजे और 9 बजे तनाव एकाग्रता कोनों पर घेरा थकान दरारें शुरू हो जाती हैं।
सही बुशिंग आर्किटेक्चर का चयन 1,000 घंटे और 10,000 घंटे की परेशानी मुक्त धुरी जीवन के बीच का अंतर है:
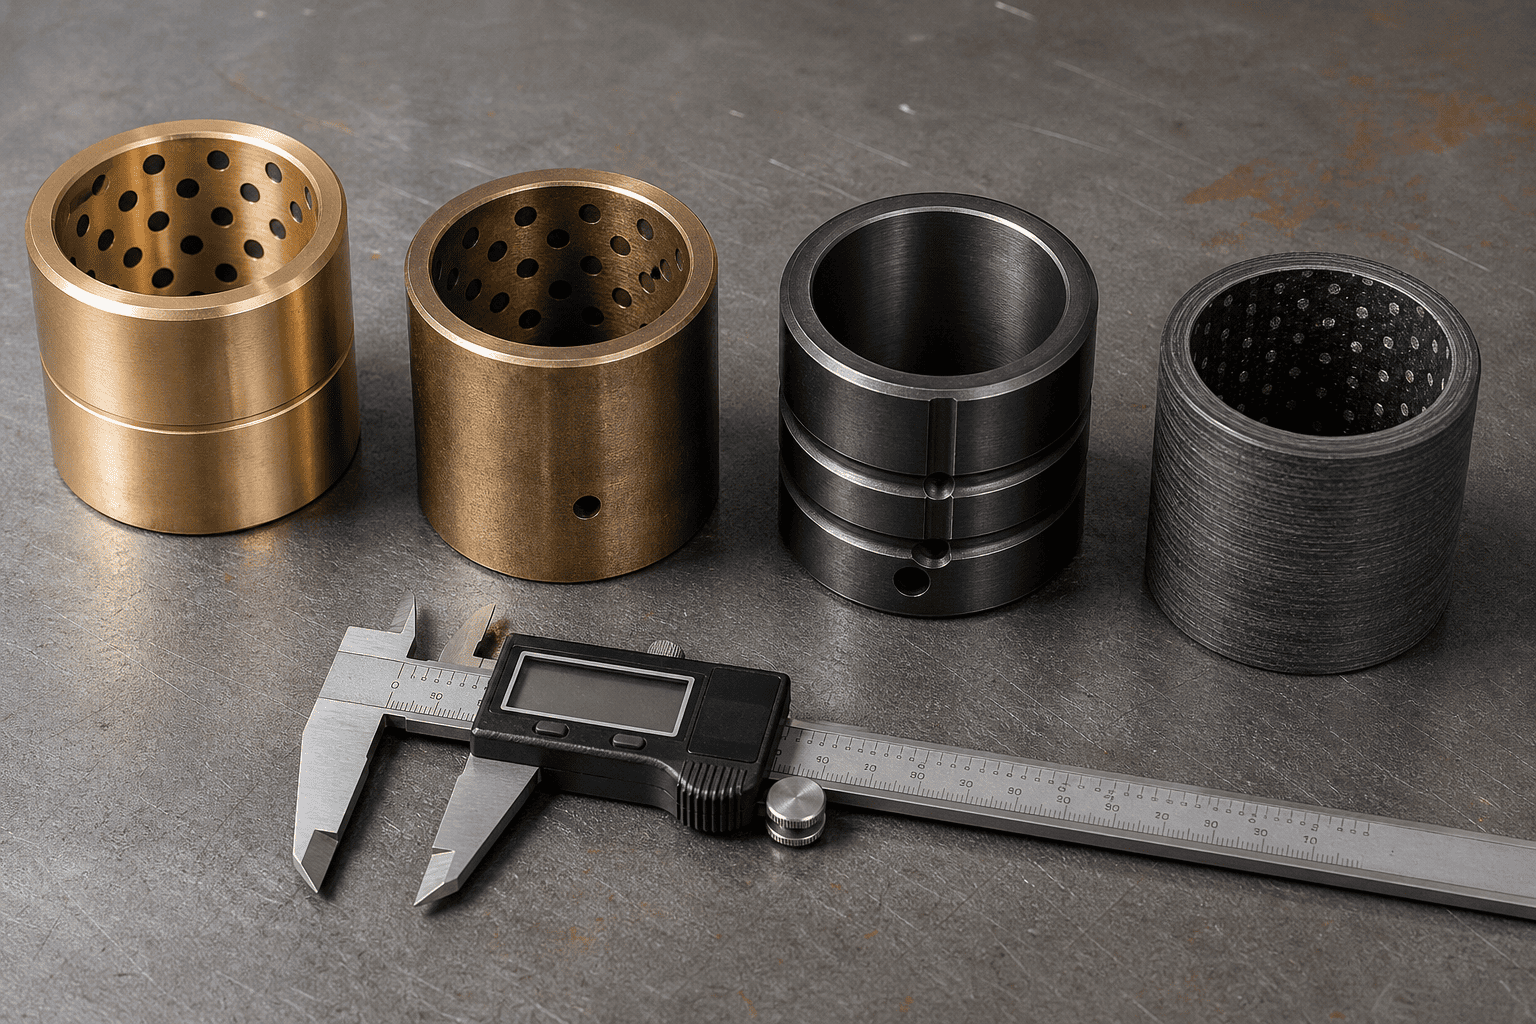
| झाड़ी सामग्री ग्रेड | अधिकतम गतिशील भार | स्नेहन की आवश्यकता | सर्वश्रेष्ठ संचालन दृश्य |
|---|---|---|---|
| हाई-लीड कांस्य (एसएई 660 / सी93200) | 35 - 45 एमपीए (मध्यम) | दैनिक ग्रीसिंग आवश्यक | हल्के औद्योगिक एवं सामान्य कृषि |
| मैंगनीज कांस्य (C86300 उच्च-तन्यता) | 70 - 90 एमपीए (हैवी-ड्यूटी) | आवधिक ग्रीसिंग आवश्यक | गंभीर अर्थमूविंग और खनन बाल्टी लिंकेज |
| केस-कठोर स्टील (8620 कार्बराइज्ड 60HRC) | 120 - 150 एमपीए (अत्यधिक झटका) | ग्रीसिंग + उच्च दबाव मोली | पैकर्स, कतरनी जबड़े, भारी क्रशर से इनकार करें |
| पीटीएफई फाइबर-घाव कम्पोजिट (ड्यूरलॉन) | 100 - 140 एमपीए (शून्य ग्रीसिंग) | 100% ग्रीस-मुक्त स्व-चिकनाई | उपसमुद्र, खाद्य-ग्रेड, और दुर्गम धुरी |
भारी सिलेंडर कुंडी में कभी भी बिना कठोर वाणिज्यिक 1045 कार्बन स्टील पिन स्थापित न करें। मानक 1045 की सतह कठोरता केवल 18 से 22 एचआरसी है; यह मैंगनीज कांस्य या कठोर स्टील झाड़ी के खिलाफ कुछ ही हफ्तों में विकृत और पित्त हो जाएगा।
बेस कोर सामग्री: 4140 क्रोम-मोलिब्डेनम या 8620 निकेल-क्रोमियम मिश्र धातु स्टील, कोर कठोरता (28-32 एचआरसी) के लिए बुझती और टेम्पर्ड, बिना किसी झटके के अत्यधिक झुकने वाले झटके को अवशोषित करने के लिए।
सरफेस केस हार्डनिंग: इंडक्शन-हार्डेन या डीप केस-कार्बराइज्ड 58 से 62 एचआरसी से 1.5 मिमी (0.060") की न्यूनतम गहराई तक।
सतह फिनिश: सटीक जमीन और Ra ≤ 0.2 μm (8 माइक्रो-इंच) तक पॉलिश की गई। . संक्षारक समुद्री, डी-आइसिंग सड़क नमक, या रासायनिक उर्वरक वातावरण में, कठोर मामले पर 25-माइक्रोन हार्ड क्रोम प्लेटिंग या क्यूपीक्यू तरल नाइट्राइडिंग टॉपकोट निर्दिष्ट करें।
क्या आप अपने उपकरण बेड़े में लगातार पिन गैलिंग, पिवट जोड़ों में अकड़न, या क्लीविस ईयर क्रैकिंग का अनुभव कर रहे हैं?
एचसीआईसी के विशेष इंजीनियरिंग समूह से संपर्क करें। हम मैंगनीज कांस्य, केस-कठोर मिश्र धातु, या स्वयं-चिकनाई मिश्रित बुशिंग से सुसज्जित हेवी-ड्यूटी कस्टम सिलेंडर का निर्माण करते हैं, जो शून्य-डाउनटाइम विश्वसनीयता के लिए इंजीनियर प्रमाणित 58-62 एचआरसी इंडक्शन-कठोर पिन के साथ जोड़ा जाता है।